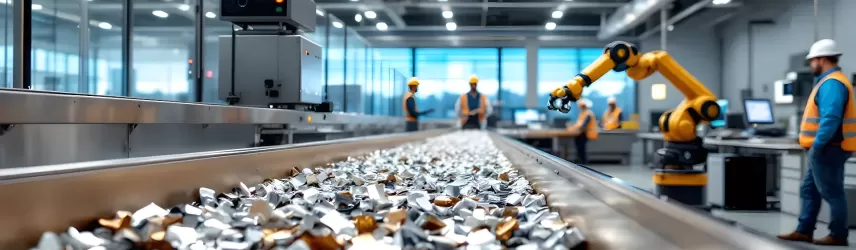
Automatyzacja sortowania odpadów aluminiowych to obecnie jedno z kluczowych wyzwań i jednocześnie szans dla branży gospodarki odpadami w Polsce. W obliczu rosnącej ilości zużytych puszek, ram okiennych, profili przemysłowych i innych odpadów z aluminium, konieczne staje się wprowadzenie rozwiązań, które zwiększą wydajność, poprawią jakość surowca wtórnego i obniżą koszty operacyjne. Ten obszerny artykuł ma na celu przedstawić czytelnikowi klarowny, praktyczny i aktualny obraz technologii oraz sposobów wdrożenia automatycznego sortowania aluminium w warunkach polskich, koncentrując się na efektywności i przykładach zastosowań.
Jak działają podstawowe metody separacji aluminium i sortowania frakcyjnego?
Sortowanie aluminium wymaga rozdzielenia materiałów o różnej gęstości, składzie chemicznym i formie fizycznej. W praktyce stosuje się zestaw wzajemnie uzupełniających się technologii, które razem osiągają wysoką czystość i wydajność odzysku. Podstawową rolę odgrywają mechaniczne podajniki i przenośniki, które dostarczają materiał do strefy separacji, a następnie urządzenia wykrywające i odrzucające fragmenty aluminium. Wśród najbardziej powszechnych metod znajdują się separacja prądów wirowych (eddy current), systemy wizyjne oparte na kamerach i spektroskopii, detektory rentgenowskie oraz separatory gęstości i powietrzne.
Separacja prądami wirowymi jest szczególnie efektywna dla cienkich, przewodzących elementów, takich jak puszki i folie. Urządzenie generuje zmienne pole magnetyczne, w którym przewodniki indukują prądy wirowe — powstające siły wypychają elementy nieżelazne z toru materiałowego. To szybka i bezkontaktowa metoda, która świetnie współpracuje z systemami wizyjnymi, zwłaszcza gdy surowiec jest zmieszany z papierem czy tworzywami. Kamery i algorytmy rozpoznawania obrazów rozróżniają kolory, kształty i logo, co pozwala selekcjonować konkretne frakcje puszek po napojach czy fragmenty anodowe.
Spektroskopia rentgenowska (XRF) czy NIR umożliwiają identyfikację stopu i grubości materiałów — kluczowe, gdy oczekujemy surowca o określonym składzie chemicznym. To ważne przy sortowaniu odpadów przemysłowych, gdzie występują stopy wysokiej jakości przeznaczone do ponownego przetopu. Separatory gęstości (np. kąpiele wodne, separatory ciężkościowe) stosuje się tam, gdzie różnice masy właściwej pozwalają na skuteczny rozdział. Z kolei systemy powietrzne, dmuchawy i stoły atmosferyczne są używane do separacji lekkich elementów, takich jak polimery czy papier, od cięższego aluminium.
W praktyce najlepsze efekty daje integracja tych metod — już nie jedna technologia, lecz cykl sortowania z kilkoma etapami. Najpierw surowiec jest wstępnie klasyfikowany mechanicznie (przesiewy, kruszarki), potem systemy wizyjne i wykrywacze metali wskazują aluminiowe elementy, następnie prądy wirowe oraz sortery powietrzne finalizują separację. W Polsce, gdzie strumień odpadów jest zróżnicowany (lokalne punkty skupu, zakłady przemysłowe, selektywna zbiórka), takie wielowarstwowe podejście pozwala na elastyczne dopasowanie procesu do jakości przyjmowanego surowca. Dlatego coraz więcej instalacji stawia na modularne linie, które można łatwo modyfikować w zależności od potrzeb i sezonowości!
Elementy składowe zautomatyzowanej linii sortowania - taśmy, separatory i roboty
Każda nowoczesna instalacja do sortowania aluminium opiera się na kilku kluczowych komponentach, które współpracują ściśle, by osiągnąć pożądany efekt. W praktyce mówimy o przenośnikach taśmowych, podajnikach rolkowych, separatorach strumieniowych, urządzeniach detekcyjnych, modułach odrzutu oraz segmentach automatycznego składowania. W ostatnich latach coraz ważniejszą rolę zaczęły odgrywać roboty manipulacyjne — proste ramiona pick-and-place oraz zrobotyzowane systemy współpracujące z kamerami i algorytmami uczącymi się.
Taśmy przenośnikowe to kręgosłup linii: transportują strumień materiału przez kolejne strefy sortujące. Ich konstrukcja i prędkość decydują o tym, jakie urządzenia mogą być zastosowane dalej. Rolki i moduły wibracyjne służą do równomiernego rozłożenia materiału, co jest kluczowe dla poprawnego działania czujników wizyjnych oraz separatorów powietrznych. Moduły wstępnego rozdrabniania i sita klasujące dobierane są w zależności od rodzaju wejściowego surowca — inna konfiguracja przyjmie złom przemysłowy, inna odpady komunalne.
Separatory to szeroka kategoria: od urządzeń wykorzystujących prądy wirowe, przez separatory magnetyczne (do usuwania żelaznych zanieczyszczeń), do stołów grawitacyjnych i separatorów powietrznych. W linii często instaluje się kombinację tych urządzeń, by zwiększyć czystość odzyskiwanego aluminium. Moduły powietrzne wykorzystują różnice oporu powietrza, by oddzielić lekkie elementy, takie jak papier czy folia, od cięższych kawałków metalu. Separatory grawitacyjne natomiast rozdzielają materiał według masy właściwej.
Roboty i systemy pick-and-place są stosowane tam, gdzie wymagana jest duża precyzja selekcji. Kamery monitorują taśmę, algorytmy identyfikują elementy do usunięcia, a roboty wykonują szybkie, powtarzalne ruchy, by wyłapać aluminium i odłożyć je do oddzielnych zbiorników. Takie rozwiązanie minimalizuje błędy ludzkie i nadaje się zwłaszcza do sortowania delikatnych lub wartościowych frakcji. Roboty współpracujące (cobots) są bezpieczniejsze dla operatorów i łatwiejsze w integracji.
Sterowanie i IT to kolejny ważny element: systemy PLC, SCADA oraz moduły zbierające dane z czujników umożliwiają nadzór nad procesem, diagnostykę awarii i automatyczną regulację parametrów. Dzięki temu operatorzy otrzymują informacje o wydajności, stopniu zanieczyszczeń i zużyciu energii. W praktyce, inteligentne sterowanie pozwala również na wprowadzanie scenariuszy pracy — np. zmniejszenie prędkości taśm w przypadku zbyt dużej koncentracji odpadów lub automatyczne przełączenie do trybu czyszczenia.
Z mojego doświadczenia w branży wynika, że modularność jest kluczem: inwestorzy oczekują linii, które można rozbudowywać i modernizować. W ten sposób instalacja staje się elastyczna wobec zmieniającego się strumienia surowca. W praktyce oznacza to, że często na początku inwestuje się w podstawowe elementy (taśmy, prądy wirowe, kamery), a z czasem dokupuje roboty i bardziej zaawansowane moduły analityczne. Takie podejście minimalizuje ryzyko i przyspiesza zwrot z inwestycji.
Zastosowanie sztucznej inteligencji i uczenia maszynowego w selekcji metali
Sztuczna inteligencja (AI) i uczenie maszynowe (ML) wniosły znaczący postęp do obszaru automatycznego sortowania materiałów. W kontekście aluminium, systemy te przede wszystkim podnoszą skuteczność rozpoznawania różnych kształtów, kolorów, wzorów i znaków, które pozwalają odróżnić np. puszki po napojach od innych elementów metalowych. AI analizuje obrazy z kamer w czasie rzeczywistym, uczy się nowych cech frakcji i potrafi adaptować się do zmian w surowcu — to kluczowe w warunkach polskiego rynku, gdzie strumień odpadów jest bardzo zmienny.
Proces uczenia rozpoczyna się od zgromadzenia dużej bazy przykładów: zdjęć i danych opisujących różne rodzaje odpadów. System ML wykorzystuje te dane, by zbudować model rozpoznawania. Po wstępnym treningu model działa online, rozpoznając elementy z wysoką precyzją. Co ważne, algorytmy potrafią też wykrywać defekty, zanieczyszczenia oraz stopień zużycia materiału, co wpływa na decyzję o dalszym przeznaczeniu — czy element idzie do bezpośredniego przetopu, czy wymaga dodatkowego oczyszczenia.
AI jest szczególnie użyteczna w integracji z innymi metodami detekcji. Połączenie analizy obrazu z danymi z sensorów XRF czy czujników przewodności pozwala stworzyć tzw. systemy multi-sensorowe, które znacznie podnoszą dokładność klasyfikacji. W praktyce oznacza to mniej odrzuconego aluminium i wyższą koncentrację czystej frakcji, co z kolei przekłada się na lepszą cenę na rynku surowców wtórnych.
Kolejną zaletą AI jest możliwość predykcyjnego utrzymania ruchu. Analiza danych operacyjnych pozwala przewidywać zużycie części, spadki wydajności czy ryzyko awarii — co umożliwia planowanie serwisów w sposób minimalizujący przestoje. Dla polskich zakładów, które często działają na ograniczonych zasobach, to realna oszczędność czasu i pieniędzy.
Należy jednak pamiętać o wyzwaniach: modele ML wymagają dobrej jakości danych i okresowego retrainingu, zwłaszcza przy zmianach w strukturze odpadów. Ważne jest też zabezpieczenie danych i integracja z istniejącymi systemami sterowania. Z mojego doświadczenia wynika, że najlepsze efekty osiąga się, gdy wdrożenie AI jest etapowe: zaczyna się od prostych funkcji (np. rozpoznawanie podstawowych kształtów), a następnie rozwija system o kolejne funkcjonalności — adaptacyjne algorytmy, detekcję zabrudzeń, czy kontrolę jakości produktu końcowego.
Technologie detekcji - prądy wirowe, promieniowanie X, NIR i kamery wizyjne
Skuteczne rozpoznanie aluminium wśród różnych odpadów zależy od wyboru odpowiednich technologii detekcji. Każda metoda ma swoje mocne i słabe strony — kluczem jest ich właściwe zestawienie. Najczęściej stosowane technologie to prądy wirowe (eddy current), spektroskopia rentgenowska (XRF), detekcja w bliskiej podczerwieni (NIR) oraz systemy wizyjne oparte na kamerach widzialnych.
Prądy wirowe działają na zasadzie indukcji elektromagnetycznej. Przewodzące elementy nieżelazne w polu zmiennym generują prądy wirowe, które powodują interakcję z polem i prowadzą do sił odrzutu. Metoda ta jest szybka, bezkontaktowa i bardzo przydatna w sortowaniu cienkich elementów, takich jak puszki po napojach czy folia aluminiowa. W praktyce prądy wirowe są często stosowane jako pierwszy krok w separacji frakcji nieżelaznych.
XRF (fluorescencja rentgenowska) pozwala na ocenę składu chemicznego materiału. Jest to szczególnie ważne, gdy konieczne jest rozróżnienie stopów aluminium różniących się zawartością domieszek. XRF działa dokładnie, ale jest droższe i wolniejsze niż prądy wirowe, dlatego stosuje się je tam, gdzie wymagane są precyzyjne analizy jakości surowca — np. w zakładach przetwórstwa metali.
Detektory NIR (bliska podczerwień) i spektroskopia optyczna sprawdzają się w identyfikacji tworzyw i powłok. Choć aluminium samo w sobie nie jest przezroczyste dla NIR, technologia ta pomaga wykrywać elementy z kompozytów, powłoki lakiernicze czy resztki tworzyw. W połączeniu z kamerami pozwala na szybką i efektywną selekcję.
Systemy wizyjne wykorzystują kamery wysokiej rozdzielczości oraz oprogramowanie do rozpoznawania obrazów. Są nieocenione przy rozpoznawaniu etykiet, kształtów, barw czy logo na puszkach. Dzięki temu możliwe jest np. automatyczne oddzielanie puszek po określonym producencie lub o określonym wzorze. Połączenie kamery z modułem AI pozwala na coraz większą precyzję, nawet przy dużej prędkości linii.
W praktycznych wdrożeniach najlepsze rezultaty daje integracja technologii: prądy wirowe usuwają większość cienkich, przewodzących elementów; kamery rozpoznają kształty i etykiety; XRF potwierdza skład materiału tam, gdzie wymagana jest wysoka jakość. Takie wielowarstwowe podejście minimalizuje błędy i pozwala osiągnąć wysoką czystość końcowej frakcji.
Warto dodać, że wybór metod detekcji jest ściśle powiązany z rodzajem wejściowego strumienia odpadów. W polskich sortowniach, gdzie surowiec często jest zróżnicowany i zanieczyszczony, rekomendowane jest stosowanie kombinacji technologii oraz elastycznych ustawień pracy, aby utrzymać stabilną jakość produkcji. To praktyczne podejście sprawdza się w środowisku rzeczywistym i wpływa na poprawę efektywności operacyjnej.
Wpływ automatyzacji na efektywność recyklingu aluminium w Polsce
Automatyzacja sortowania odpadów aluminiowych wpływa na efektywność recyklingu na wielu poziomach: operacyjnym, ekologicznym i ekonomicznym. Z punktu widzenia branży w Polsce, wdrożenie zautomatyzowanych linii przynosi wymierne korzyści — od zwiększenia odzysku surowca, przez redukcję kosztów pracy, aż po poprawę jakości końcowej frakcji, co przekłada się na wyższą cenę sprzedaży surowca wtórnego.
Pierwszy i najbardziej oczywisty efekt to wzrost wydajności. Automatyczne linie mogą pracować 24/7 z minimalną interwencją ludzką, co w praktyce oznacza większą przeróbkę surowca w krótszym czasie. Gdy systemy takie jak nowoczesne systemy automatyzacji sortowania aluminium współpracują z algorytmami sterującymi, możliwe jest utrzymanie wysokiej prędkości przy jednoczesnym zachowaniu precyzji selekcji. To przekłada się na większe ilości odzyskanego aluminium w skali miesiąca czy roku.
Kolejna korzyść to poprawa jakości surowca. Automatyzacja redukuje liczbę zanieczyszczeń w końcowej frakcji, co ma bezpośrednie przełożenie na cenę przy sprzedaży do hut czy przetwórców. Wysoka czystość aluminium zmniejsza też zużycie energii w przetopie i obniża koszty technologiczne dla odbiorcy końcowego — co, w skali łańcucha wartości, przekłada się na mniejsze koszty dla całej branży.
Automatyzacja przyczynia się także do obniżenia kosztów operacyjnych. Mniej pracowników przy taśmie oznacza mniejsze wydatki na pracę manewrową i szkolenia, a także mniejsze ryzyko błędów ludzkich. Systemy monitorujące wykryją spadek wydajności czy przeciążenia, co pozwala na szybką interwencję i minimalizację przestojów. W rezultacie poprawia się dostępność instalacji i stabilność produkcji.
Aspekt środowiskowy jest równie istotny. Efektywniejsze sortowanie oznacza mniej odpadów kierowanych na składowiska, mniejsze zużycie pierwotnych surowców oraz niższe emisje CO2 związane z produkcją aluminium pierwotnego. W kontekście polskiej polityki gospodarki o obiegu zamkniętym, automatyzacja wspiera cele związane z ochroną środowiska oraz zmniejszaniem śladu węglowego.
Nie można pominąć aspektu bezpieczeństwa. Automatyzacja redukuje narażenie pracowników na ciężkie, powtarzalne zadania oraz kontakt z niebezpiecznymi zanieczyszczeniami. Dzięki temu maleje ryzyko wypadków oraz chorób zawodowych, co z kolei obniża koszty ubezpieczeń i absencji.
Czytaj: Trendy w recyklingu metali nieżelaznych
Przykłady wdrożeń w polskich sortowniach - studia przypadków i modele działania
W Polsce pojawia się coraz więcej przykładów instalacji, które zdecydowały się na automatyzację procesu sortowania aluminium. Choć ze względów poufności niektóre dane pozostają anonimowe, można wskazać typowe modele wdrożeń, ich strukturę i osiągane wyniki. Poniżej przedstawiamy kilka charakterystycznych scenariuszy, bazujących na praktycznych realizacjach w regionach o różnym charakterze działalności.
Model miejski: sortownia komunalna w dużym mieście często pracuje na surowcu pochodzącym z selektywnej zbiórki i punktów gromadzenia odpadów. Tutaj wdrożenie obejmuje wstępne przesiewy, moduł kamery wizyjnej z AI oraz separator prądów wirowych. Efekt? Zwiększenie udziału aluminium w strumieniu sprzedaży o kilkanaście procent i wzrost czystości frakcji do poziomu akceptowalnego dla hut. Wdrożenie tego typu jest zwykle finansowane z funduszy miejskich i rejonowych programów ochrony środowiska.
Model przemysłowy: zakłady obsługujące odpady z produkcji przemysłowej często dysponują bardziej jednorodnym strumieniem, ale wymagają wyższej jakości surowca. Tu stosuje się kombinację XRF oraz stołów grawitacyjnych w połączeniu z systemami sortowania robotycznego. W praktyce uzyskuje się surowiec o stabilnym składzie, możliwy do bezpośredniego przetopu, co obniża koszty przerobu i zwiększa marżę.
Model mobilny i modułowy: dla mniejszych przedsiębiorstw i współpracy regionalnej atrakcyjne są moduły przenośne lub kontenerowe. Takie instalacje można szybko rozmieścić na terenie skupu złomu lub przy dużych eventach zbierających puszki. Zastosowanie prądów wirowych i prostych systemów wizyjnych pozwala na szybkie uzyskanie czystej frakcji bez dużych nakładów inwestycyjnych.
Model hybrydowy: coraz częściej spotyka się linie, które łączą automatyzację z pracą ręczną. Algorytmy AI wskazują elementy trudne do jednoznacznej klasyfikacji, które trafiają do stanowisk z robotami współpracującymi lub operatorami. Dzięki temu wykorzystuje się najlepsze cechy obu podejść: szybkość i powtarzalność maszyn oraz elastyczność i doświadczenie ludzi.
Rezultaty wdrożeniowe w polskich przykładach są zachęcające: wzrost wskaźnika odzysku aluminium od kilkunastu do kilkudziesięciu procent, poprawa jakości frakcji (mniej zanieczyszczeń), skrócenie czasu przetwarzania oraz obniżenie kosztów operacyjnych. Warto podkreślić, że sukces zależy od poprawnej analizy wejściowego strumienia odpadów, doboru odpowiednich modułów i etapu integracji systemów IT.
Aspekty ekonomiczne: koszty inwestycji, zwrot i modele finansowania
Inwestycje w automatyczne systemy sortowania aluminium wiążą się z określonymi kosztami, ale przy właściwym planowaniu potrafią przynieść szybki i trwały zwrot. Rozważając projekty w Polsce, warto spojrzeć na trzy główne kategorie kosztów: nakłady kapitałowe (CAPEX), koszty operacyjne (OPEX) oraz koszty pośrednie związane z wdrożeniem i utrzymaniem. Porównując to z korzyściami — większym odzyskiem, wyższą ceną surowca i niższymi kosztami pracy — otrzymujemy czytelny obraz opłacalności.
CAPEX obejmuje zakup sprzętu (taśmy, separatory, detektory, roboty), instalację, integrację systemów sterowania oraz ewentualne prace budowlane. W zależności od skali projektu, koszty te mogą wahać się od kilkudziesięciu tysięcy złotych (małe, modułowe linie) do kilku milionów (duże, przemysłowe instalacje z robotami i XRF). OPEX to koszty eksploatacyjne: energia, serwis, części zużywalne i obsługa personelu. Z reguły automatyzacja zmniejsza koszty pracy, ale zwiększa wydatki na utrzymanie techniczne i energię.
Analiza zwrotu inwestycji (ROI) powinna uwzględniać kilka czynników: przyrost ilości odzyskanego aluminium (wyrażony w tonach), poprawę czystości frakcji (co podnosi cenę za tonę), oszczędności na kosztach pracy oraz redukcję kosztów składowania i transportu. Dla większości projektów w Polsce progi zwrotu mieszczą się w przedziale 2–5 lat, choć dla małych przedsięwzięć z niskim poziomem automatyzacji czas ten może być krótszy.
Modele finansowania są różnorodne. Firmy mogą korzystać z własnych środków, leasingu sprzętu, kredytów inwestycyjnych, dotacji unijnych lub programów wsparcia krajowego z obszaru ochrony środowiska. Dotacje i programy dofinansowania często preferują rozwiązania sprzyjające redukcji emisji i poprawie gospodarki o obiegu zamkniętym — co sprzyja projektom związanym z recyklingiem aluminium. Również partnerstwa publiczno-prywatne w miastach są dobrym sposobem na rozłożenie ryzyka i uzyskanie wsparcia finansowego.
Ryzyka ekonomiczne należy uwzględniać już na etapie planowania. Najważniejsze z nich to zmienność ceny aluminium na rynku, różnice w jakości strumienia wejściowego, oraz potencjalne koszty modernizacji. Dlatego rekomenduje się model etapowy: zaczynać od podstawowych modułów, które można rozbudować wraz ze wzrostem wolumenów i doświadczenia operacyjnego.
Dobrą praktyką jest także prowadzenie symulacji finansowych oraz testów pilotażowych. Wiele firm w Polsce decyduje się najpierw na krótkoterminowy leasing lub wynajem sprzętu, aby ocenić wpływ automatyzacji na ich konkretny strumień odpadów. Po potwierdzeniu efektów podejmują decyzję o dłuższej inwestycji. Taka elastyczność zmniejsza ryzyko i ułatwia uzyskanie finansowania.
Zrównoważony rozwój i korzyści środowiskowe odzysku aluminium
Recykling aluminium to jedna z najbardziej korzystnych dla środowiska form odzysku metali. Aluminium poddane recyklingowi wymaga znacznie mniej energii niż produkcja pierwotna z rudy boksytu — oszczędności energetyczne sięgają nawet kilkudziesięciu procent. Automatyzacja sortowania dodatkowo potęguje te korzyści, gdyż pozwala na odzysk większej ilości czystego aluminium, minimalizując straty związane z zanieczyszczeniami.
Główne korzyści środowiskowe obejmują redukcję emisji CO2, mniejsze zużycie surowców naturalnych oraz ograniczenie ilości odpadów kierowanych na składowiska. W praktyce automatyczne systemy zwiększają udział materiału wtórnego w całościowym bilansie surowcowym, co bezpośrednio przekłada się na zmniejszenie potrzeby wydobycia surowców pierwotnych. W polskim kontekście, gdzie priorytetem jest rozwój gospodarki o obiegu zamkniętym, to rozwiązanie ma strategiczne znaczenie.
Automatyzacja pozwala również na lepsze zarządzanie procesem recyklingu z punktu widzenia emisji i zużycia energii. Dzięki precyzyjnej separacji, mniej zanieczyszczone surowce trafiają do hut, gdzie ich przetworzenie wymaga mniej energii i generuje mniej odpadów pośrednich. Ponadto, bardziej efektywne linie sortownicze często zużywają mniej energii na jednostkę odzyskanego aluminium, dzięki optymalizacji przepływów i eliminacji nieefektywnych etapów.
Ważnym aspektem jest też redukcja wtórnych zanieczyszczeń: lepsze sortowanie oznacza mniejsze stężenie substancji niepożądanych (np. farb, tworzyw, pozostałości organicznych), co z kolei obniża obciążenie procesów oczyszczania i filtracji. W konsekwencji mniej toksycznych odpadów trafia do systemów oczyszczeń, co ma pozytywny wpływ na jakość powietrza i wód.
Środowiskowe korzyści automatyzacji przekładają się na wymierne cele polityczne i regulacyjne. Dobrze działające instalacje sortownicze ułatwiają osiągnięcie krajowych i unijnych celów dotyczących recyklingu i redukcji odpadów. W praktyce, zakłady z automatycznymi liniami mogą liczyć na lepsze warunki w przetargach publicznych i dostęp do programów wspierających inwestycje ekologiczne.
Wyzwania i bariery wdrażania automatyzacji w polskich warunkach
Mimo licznych korzyści, wdrażanie automatyzacji sortowania aluminium napotyka na konkretne wyzwania, szczególnie w warunkach polskich. Kluczowe bariery to zmienność jakości surowca, koszty początkowe, dostęp do wykwalifikowanej kadry oraz konieczność integracji nowych systemów z istniejącą infrastrukturą. Omówienie tych barier pozwala lepiej przygotować strategię wdrożeniową i uniknąć najczęstszych pułapek.
Zmienność strumienia surowca to jedno z głównych wyzwań. Zdarza się, że dostawy zawierają duże ilości zanieczyszczeń, fragmentów innych metali czy materiałów trudnych do separacji. Systemy automatyczne działają najlepiej w warunkach względnej jednorodności — przy dużej zmienności wydajność może spadać. Dlatego przed inwestycją warto przeprowadzić szczegółowy audyt surowcowy i przygotować strategię wstępnego oczyszczania.
Koszty początkowe są barierą dla wielu mniejszych przedsiębiorstw. Chociaż istnieją modułowe rozwiązania o niższych kosztach, pełna automatyzacja wymaga znacznych nakładów. Warto rozważyć modele finansowania, leasing czy dofinansowania publiczne, ale konieczne jest realistyczne podejście do kalkulacji zwrotu z inwestycji.
Kadra i kompetencje to kolejny problem. Obsługa i utrzymanie zaawansowanych linii wymaga wykwalifikowanych techników, programistów i specjalistów ds. danych. W praktyce mniejsze sortownie mogą mieć trudność z zatrudnieniem takich pracowników. Rozwiązaniem jest szkolenie wewnętrzne, współpraca z uczelniami technicznymi lub outsourcing części funkcji serwisowych.
Integracja z istniejącą infrastrukturą przemysłową często bywa skomplikowana. Nowe systemy muszą współpracować z dotychczasowymi procesami, przestrzenią halową i logistyką. Brak zgodności technicznej może prowadzić do opóźnień i dodatkowych kosztów. Dlatego już na etapie planowania należy uwzględnić warunki montażowe i logistykę wewnętrzną.
Aspekt regulacyjny i środowiskowy także wpływa na tempo wdrożeń. Przepisy dotyczące gospodarki odpadami, norm jakościowych i emisji mogą wymagać dodatkowych pozwoleń i spełnienia standardów, co przedłuża proces inwestycyjny. Warto zatem współpracować z lokalnymi organami i korzystać z dostępnych porad prawnych przy przygotowaniu projektu.
Pomimo tych barier, wiele polskich firm radzi sobie dzięki etapowemu podejściu: najpierw pilotaż, potem rozbudowa. Ważne jest też wsparcie decydentów i lokalnych samorządów, które mogą ułatwić finansowanie oraz stworzyć warunki do współpracy między przedsiębiorstwami. Z moich obserwacji wynika, że dobrze przeprowadzone wdrożenia przynoszą szybkie korzyści, ale wymagają realistycznego planowania i elastyczności w zarządzaniu projektem.
Rekomendacje i najlepsze praktyki dla operatorów sortowni
Aby maksymalnie wykorzystać potencjał automatyzacji w sortowaniu aluminium, warto zastosować sprawdzone zasady i dobre praktyki. Oto zbiór rekomendacji, które pomogą operatorom sortowni w Polsce zrealizować skuteczne, opłacalne i trwałe wdrożenia.
-
Zacznij od audytu surowca: przeanalizuj strukturę wejściowego strumienia odpadów, określ rodzaje zanieczyszczeń i sezonowość dostaw. To pozwoli dobrać właściwe urządzenia i przewidzieć konieczne prace przygotowawcze.
-
Przyjmuj strategię modułową: inwestuj etapami — najpierw w podstawowe elementy (taśmy, prądy wirowe, kamery), potem rozszerzaj o roboty i XRF. Tym sposobem minimalizujesz ryzyko i uczysz się procesów w realnych warunkach.
-
Postaw na systemy multi-sensorowe: łączenie różnych technologii detekcji (wizja, prądy wirowe, XRF, NIR) znacząco zwiększa efektywność i redukuje błędy klasyfikacji.
-
Szkolenia i rozwój kadry: inwestuj w szkolenia operatorów, techników i personelu serwisowego. Kompetentna załoga to klucz do stabilnej pracy linii i szybkiego reagowania na zakłócenia.
-
Stwórz system monitoringu i KPI: definiuj i mierzyć wskaźniki (odzysk % , czystość frakcji, czas przestoju, zużycie energii). Regularne analizy pomagają optymalizować proces i planować serwis.
-
Utrzymanie predykcyjne: wykorzystuj dane do prognozowania awarii i planowania konserwacji. To ogranicza nieplanowane przestoje i obniża koszty utrzymania.
-
Współpraca z odbiorcami: ustal wymagania jakościowe z hutami i przetwórcami. Znajomość oczekiwań rynkowych pomaga dostosować ustawienia linii i maksymalizować wartość sprzedawanego surowca.
-
Testuj i kalibruj regularnie: systemy detekcji wymagają okresowej kalibracji, zwłaszcza po zmianach w rodzajach odpadów. Regularne testy utrzymują jakość działania.
-
Dbaj o dokumentację i zgodność prawną: kompletna dokumentacja techniczna i środowiskowa ułatwia procedury kontrolne i korzystanie z dofinansowań.
-
Buduj partnerstwa lokalne: współpraca z innymi sortowniami, samorządami i firmami przemysłowymi może zwiększyć wolumeny surowca i stworzyć korzystne warunki do inwestycji wspólnych.
Z mojego doświadczenia wynika, że operatorzy, którzy stosują powyższe praktyki, osiągają stabilne rezultaty szybciej i z mniejszym ryzykiem. Automatyzacja to nie jednorazowa inwestycja, lecz proces ciągłej optymalizacji — dlatego kluczem jest elastyczność, analiza danych i gotowość do adaptacji. Dzięki temu zyskujemy nie tylko efektywność produkcyjną, ale też większą wartość rynkową odzyskanego aluminium oraz długoterminową przewagę konkurencyjną.
Podsumowanie
Automatyzacja sortowania odpadów aluminiowych to strategiczny kierunek dla polskiej branży recyklingowej — przynosi wymierne korzyści operacyjne, ekonomiczne i środowiskowe. W artykule omówiono kluczowe technologie (prądy wirowe, XRF, NIR, systemy wizyjne), elementy linii sortujących (taśmy, separatory, roboty), rolę sztucznej inteligencji oraz modele wdrożeń spotykane w Polsce. Zaproponowano też praktyczne rekomendacje i opisano najważniejsze wyzwania oraz sposoby ich przezwyciężania.
Wdrażanie takich rozwiązań powinno być przemyślane, etapowe i oparte na analizie lokalnego strumienia odpadów. Dzięki temu operatorzy mogą szybko zwiększyć odzysk aluminium, podnieść jakość surowca i poprawić efektywność działania. W perspektywie długoterminowej automatyzacja wspiera cele gospodarki o obiegu zamkniętym i stanowi realny wkład w ochronę środowiska.